


Haczyki do zasłon w samochodach kempingowych zawodzą częściej, niż spodziewają się tego właści...
Dom / Aktualności / Wiadomości branżowe / Końcówki zaciskane: rodzaje, jakość zaciskania i produkcja końcówek tłoczonych
W sklepie z wiązkami przewodów zezłomowano niedawno dwa tysiące zagniatanych złączy, które przeszły kontrolę wzrokową, ale nie przeszły sześćdziesięciosekundowego testu rozciągania przy 80 N. Numer części był prawidłowy, przewód miał określony przewód o przekroju 1,5 mm2 i ta sama prasa stołowa wykonywała tę pracę przez trzy lata. Różnica wynikała z przesunięcia średnicy bębna drutu o 0,06 mm w jednej partii produkcyjnej, co wystarczyło, aby wypchnąć ściskanie splotek poza zakres, w którym miedź wtapia się w solidne połączenie.
O jakości zagniatania decydują trzy rzeczy, które muszą do siebie pasować: tuleja zaciskowa, przewód i oprzyrządowanie. Kiedy pasują, prawidłowo zaciśnięty terminal wytrzymuje większe obciążenie niż sam przewód i pozostaje stabilny przez dziesięciolecia. Jeśli tak się nie stanie, żadna troska operatora nie zrekompensuje tego. W poniższych sekcjach wyjaśniono, jak celowo, a nie przez przypadek, dokonać takiego dopasowania.
Terminal zaciskany to tłoczony metalowy styk z dwoma obszarami roboczymi. Beczka z drutu to rurka, w której znajduje się pozbawiony izolacji przewód. Podpora izolacji, jeśli istnieje, to druga para wypustek, które chwytają izolację, a nie miedź.
Prawidłowe zaciśnięcie nie wystarczy po prostu zacisnąć przewód. Matryca ściska cylinder o około 20 do 30 procent jego pierwotnej wysokości, zmuszając poszczególne pasma i ściankę lufy do wzajemnego płynięcia i utworzenia zimnego spoiny. Rezultatem jest gazoszczelne połączenie bez dostępu tlenu do miedzi, dlatego dobre zaciśnięcie jest odporne na korozję nawet w wilgotnych komorach silnika i szafach sterowniczych na zewnątrz.
Normy takie jak UL 486A i IEC 60352-2 opisują złącze raczej pod względem wydajności niż geometrii. Nie obchodzi ich, jak ukształtowany jest terminal, liczy się tylko to, że gotowe połączenie wytrzyma mechaniczne rozciąganie, spadek napięcia, cykle cieplne i testy korozyjne. Właśnie dlatego wymiary lufy, stan materiału i grubość poszycia mają większe znaczenie niż wygląd gotowego terminala.
W większości projektów potrzebne są tylko dwie lub trzy rodziny z poniższych. Trzecia kolumna zawiera listę punktów, które powodują większość zwrotów produkcyjnych i awarii w terenie.
| Typ terminala | Typowe połączenie | Co sprawdzić przed zakupem |
|---|---|---|
| Terminal pierścieniowy | Kołki, uziemienie, akumulator i kable uziemiające | Średnica kołka, grubość języka, długość lufy w stosunku do wymienianego ucha |
| Terminal widełkowy lub łopatkowy | Zaciski śrubowe w miejscach gdzie utrudniony jest pełny demontaż | Szczelina wideł w stosunku do rozmiaru śruby i czy widelec może się ześlizgnąć pod wpływem wibracji |
| Terminal pinowy | Tulejki i listwy zaciskowe wtykowe | Średnica i długość sworznia w stosunku do wejścia bloku plus siła wsuwania |
| Złącze stykowe | Łączenie dwóch przewodów w linii wewnątrz wiązki przewodów | Długość lufy po obu stronach, kod koloru izolacji w zależności od zakresu przewodów |
| Szybkie rozłączenie | Styki płaskie w obwodach niskoprądowych i sprawnych | Szerokość i grubość ostrza, siła trzymania i poziom wibracji w punkcie mocowania |
| Terminal flagowy | Połączenia kątowe w szczelnych obudowach | Luz po zagięciu po zaciśnięciu i dostępna przestrzeń do ścianki obudowy |
| Końcówka rurowa i tuleja | Kable akumulatorowe, wysokoprądowe i drobnożyłowe | Grubość ścianki, lufa ciągniona lub walcowana i poszycie dostosowane do środowiska |
Praktyczna zasada jest prosta. Najpierw wybierz styl połączenia, w zależności od tego, jak często złącze musi być otwierane, a następnie wybierz styl beczki, w oparciu o klasę przewodu i prąd. Kupowanie wyłącznie na podstawie wyglądu lub ceny zwykle przenosi problem do stacji zaciskania.
Sam rozmiar przewodnika nie wystarczy. Dwa druty o przekroju 1,5 mm2 można zbudować z siedmiu splotek o średnicy 0,52 mm lub z trzydziestu splotów o średnicy 0,25 mm, przy czym drobniejsza klasa wymaga innej lufy i matrycy. Użyteczny arkusz danych podaje zakres przewodów w mm2 lub AWG wraz z zakresem średnic izolacji. Jeśli odizolowany przewód pozostaje luźno w cylindrze przed zaciśnięciem lub nie można go włożyć bez rozciągania żył, oznacza to, że tuleja jest nieodpowiednia dla tego drutu.
Izolowane terminale zamieniają pojemność prądową i temperaturę znamionową na szybkość i bezpieczeństwo dotyku. Rękawy winylowe są zwykle przystosowane do temperatury około 75 stopni Celsjusza, nylonowe do 105 stopni Celsjusza, a wersje termokurczliwe jeszcze wyższe. W pobliżu elementów układu wydechowego, przewodów hamulcowych lub mocowań silnika materiał tulei często ulega degradacji przed metalowym złączem, dlatego też ocenę tulei należy odczytywać jako rzeczywiste ograniczenie procesu, a nie liczbę marketingową.
Wibracje, mgła solna i cykle termiczne zmieniają odpowiedź. Końcówka pierścieniowa na kołku o odpowiedniej wielkości z podkładką zabezpieczającą jest odporna na wibracje, które powodowałyby zmęczenie końcówki widełkowej. Szybkie rozłączenie istnieje właśnie dlatego, że można je rozdzielić, więc nie należy go umieszczać w miejscu, w którym połączenie nie może się nigdy poruszać.
Miedź elektrolityczna jest domyślną przewodnością, mosiądz jest sztywniejszy i tańszy, a brąz fosforowy pojawia się tam, gdzie należy utrzymać siłę sprężyny. Cynowanie zaspokaja większość potrzeb związanych z korozją i lutownością, podczas gdy srebro jest zarezerwowane dla bardzo niskiej rezystancji styku lub podwyższonej temperatury. Te kompromisy mają raczej charakter techniczny niż komercyjny, a ich uzasadnienie przedstawiono w tym przewodniku jak wybrać odpowiednie materiały na części do tłoczenia metali .
Najbardziej wiarygodną metodą kontroli na hali produkcyjnej jest w dalszym ciągu pomiar wysokości zagniatania za pomocą mikrometru na cylindrze drutu, w porównaniu z wartością podaną w arkuszu danych oprzyrządowania. Kontrole wizualne są na drugim miejscu, ale wychwytują błędy, które sam pomiar może przeoczyć.
Kiedy linia zaczyna nie przechodzić testów rozciągania, przyczyną prawie zawsze jest jedna z czterech rzeczy: niewłaściwe gniazdo matrycy dla cylindra, długość odizolowywania, która pozostawia miedź w zaciśniętej izolacji, mieszane partie końcówek z różnych serii produkcyjnych lub oprzyrządowanie, którego okres międzyobsługowy minął.
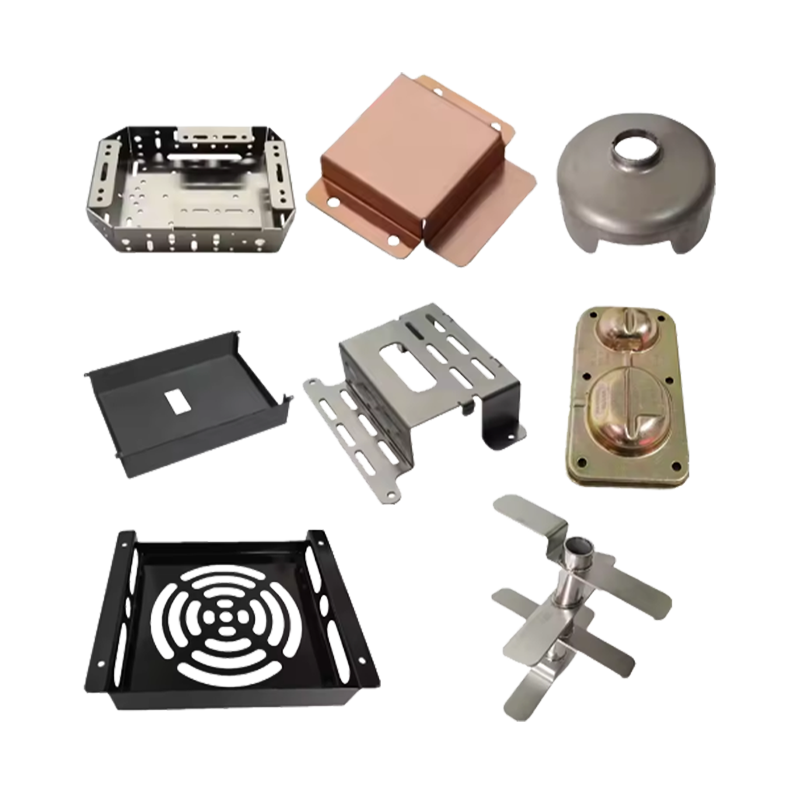
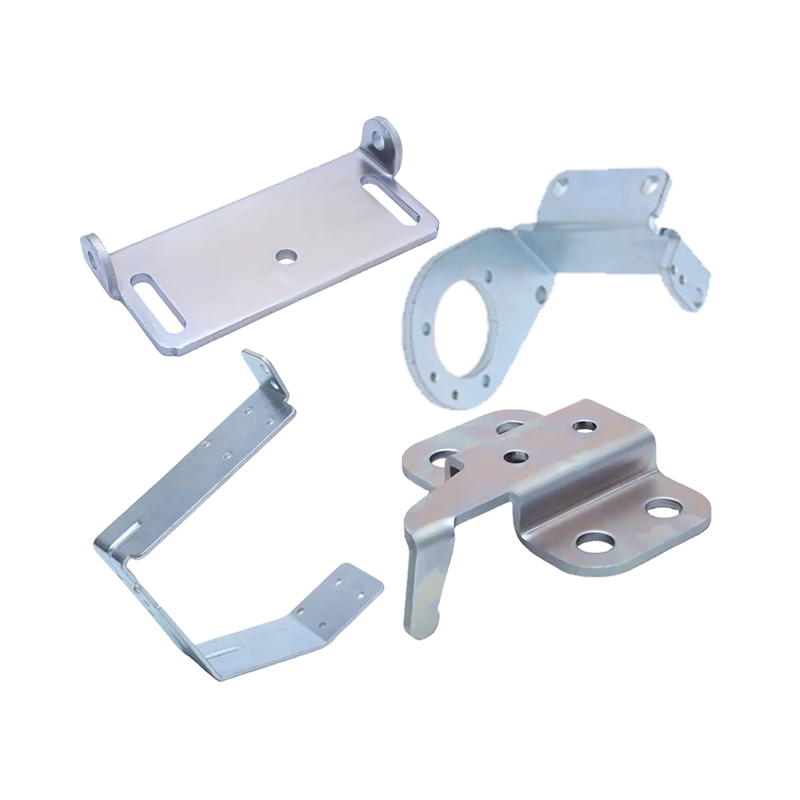
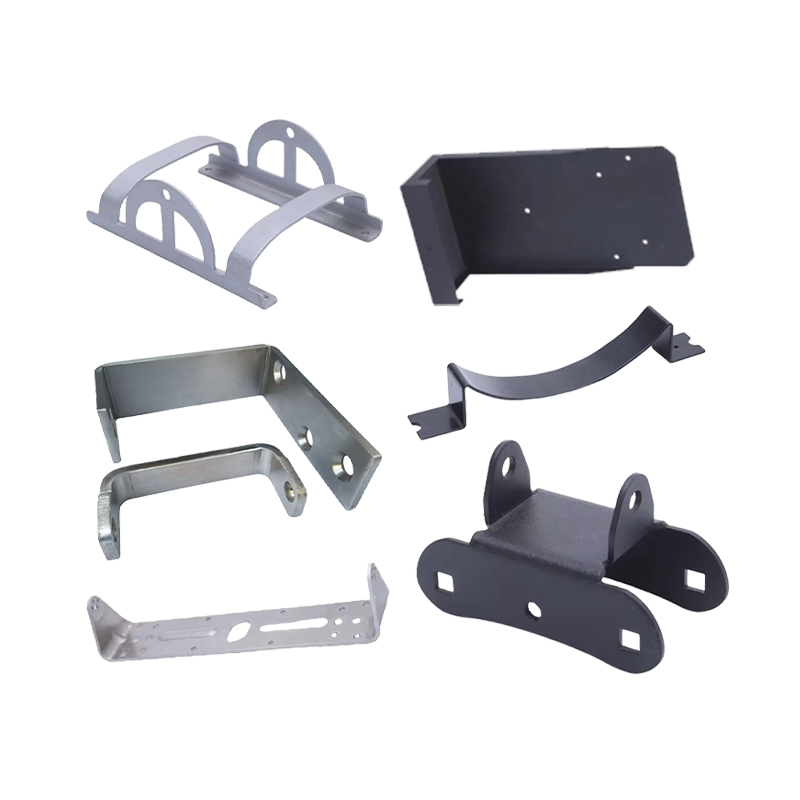
Zaciski są produkowane metodą progresywnego tłoczenia, a nie odlewania lub obróbki mechanicznej. Zwój taśmy miedzianej lub mosiężnej, zwykle o grubości od 0,3 do 1,0 mm i często wstępnie platerowany, przechodzi przez matrycę, która stopniowo wycina, przebija, formuje cylinder, formuje występ i odcina część. Beczka jest zwijana w cylinder wokół trzpienia, więc jej okrągłość, średnica wewnętrzna i grubość ścianki zależą bezpośrednio od stanu matrycy i konsystencji taśmy.
To właśnie tam narastanie tolerancji staje się kosztowne. Wygięcie paska, zmienność grubości, zużycie matrycy i grubość poszycia zmieniają ostateczną średnicę lufy. Dostawca, który sprawdza tylko zewnętrzny zarys, może nadal wysyłać końcówki, które ulegną uszkodzeniu na stacji zagniatania, ponieważ krytyczne wymiary znajdują się wewnątrz cylindra i wokół wypustu, a nie na zewnętrznej krawędzi. Prace tego rodzaju wymagają kontroli procesu, a nie tylko kontroli końcowej.
 Komponenty do tłoczenia metali o wysokiej precyzji do zastosowań OEM Niestandardowe tłoczenie metali dla komponentów o wąskich tolerancjach, w tym części typu terminal, ze sprawdzaniem w trakcie procesu w celu kontroli krytycznych wymiarów wewnętrznych. Zobacz produkt →
Na taką samą uwagę zasługują kroki formujące. Zaciski flagowe wygięte po zaciśnięciu o dziewięćdziesiąt stopni, występy z uformowanymi wypustkami i styki sprężynowe, które muszą utrzymywać siłę przez lata, wszystko zależy od promienia zgięcia i kontroli sprężynowania, ponieważ uformowany element, który rozluźnia się o kilka dziesiątych milimetra, zmienia siłę współpracującą gotowego połączenia.
Nie każdy terminal zaczyna się jako płaski pasek. Zamknięte końcówki lufowe, tulejki rurowe i końcówki kabli akumulatorowych często zaczynają się od ciągnionej osłony, w której płaski półfabrykat jest formowany w miskę, a następnie redukowany w kilku przejściach, aż ścianka osiągnie wymaganą grubość. Rysunek daje bezszwową beczkę bez szwu otwierającego się pod dużym prądem, ale oznacza to również, że grubość ścianki różni się nieznacznie pomiędzy podstawą a obrzeżem, a ta zmiana bezpośrednio wpływa na to, jak lufa odkształca się podczas zagniatania.
 Niestandardowe, głęboko tłoczone części z blachy ze stali nierdzewnej Głęboko tłoczone i tłoczone komponenty do beczek bezszwowych, gdzie grubość ścianki i koncentryczność wpływają na zagniatanie i końcową niezawodność połączenia. Zobacz produkt →
W przypadku beczki ciągnionej specyfikacja rysunku powinna określać grubość ścianki w strefie zaciskania, a nie średnią, plus koncentryczność względem otworu. Dwie walcownie mogą oferować ściany o grubości 1,0 mm i nadal dostarczać części, które są zagniatane w różny sposób, ponieważ jedna posiada grubość 1,0 mm u podstawy i 0,9 mm na obrzeżu, a druga odwrotnie.
Niestandardowe prace stają się konieczne, gdy standardowy katalog przestaje odpowiadać rzeczywistości: nietypowy wzór kołków, lufa o rozmiarze dostosowanym do klasy drutu, której nie ma w magazynie, poszycie potrzebne do określonego narażenia chemicznego lub uformowana zakładka, która musi pasować do istniejącej obudowy. Kompletne zapytanie powinno zawierać następujące informacje.
Oprzyrządowanie to część cytatu, która zasługuje na najbliższą lekturę. Dostawca posiadający własną matrycownię może dostosować średnicę cylindra już po pierwszej próbie zaprasowania, natomiast firma handlowa może przekazać reklamację jedynie wcześniej, co zazwyczaj oznacza, że korekta dociera o jedną dostawę za późno. Ta różnica w czasie reakcji jest głównym powodem, dla którego kupujący szukają niestandardowa fabryka tłoczenia i głębokiego tłoczenia metali a nie sprzedawcę tego typu kontaktu.
 Niestandardowe usługi gięcia i głębokiego tłoczenia metali Tłoczenie, gięcie i głębokie tłoczenie OEM styków zaciskanych za pomocą wewnętrznego oprzyrządowania, które umożliwia szybką korektę wymiarów po przebiegach próbnych. Zobacz produkt →
Nie. Prawidłowo dobrane i prawidłowo zaciśnięte złącze nie wymaga lutowania. Lut usztywnia obszar pasma, w którym drut opuszcza lufę, a w tej usztywnionej części zaczynają się pęknięcia zmęczeniowe w zastosowaniach wibracyjnych. Lutowanie należy do złączy kielichowych i kilku bardzo małych rozmiarów przewodów, a nie do odpowiedniego zaciśnięcia.
Zmierz wysokość zaciśnięcia na bębnie drutu, upewnij się, że mieści się w tolerancji oprzyrządowania, następnie sprawdź wylot dzwonu, wspornik izolacji i wszelkie przecięte żyły. Zakończ testem rozciągania o wartości podanej w arkuszu danych terminala. Wszystkie trzy czeki razem, a nie każdy z nich osobno.
Nie. Matryce są dopasowane do rozmiaru lufy, jej stylu i zakresu drutu. Narzędzie zapadkowe może obsługiwać szereg izolowanych końcówek, ale użycie go z inną rodziną tulei daje połączenia, które wyglądają na zamknięte, a mimo to nie przechodzą testów.
Większość problemów z zaciskaniem to problemy ze specyfikacją, które pojawiają się później jako problemy produkcyjne. Ustal klasę drutu, cylinder, poszycie i oprzyrządowanie w ramach jednej decyzji, a następnie sprawdź połączenie na podstawie pomiaru, a nie wyglądu. Takie podejście kosztuje kilka godzin na etapie rysowania i pozwala zaoszczędzić całe partie produkcyjne na stacji zaciskania.
Haki do zasłon do samochodów kempingowych: opcje metalowe, montaż i produkcja na zamówienie
Kompletny przewodnik po zestawie montażowym zlewu do pojazdów kempingowych: części, dopasowanie i wycieki
Niezależnie od tego, czy chcesz zostać naszym partnerem, czy potrzebujesz naszych profesjonalnych wskazówek lub wsparcia w wyborze produktów i rozwiązywaniu problemów, nasi eksperci są zawsze gotowi do pomocy w ciągu 12 godzin na całym świecie
skontaktuj się z nami
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jednostka 2, Budynek 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo,315705, Zhejiang, Chiny
Haczyki do zasłon w samochodach kempingowych zawodzą częściej, niż spodziewają się tego właści...
W sklepie z wiązkami przewodów zezłomowano niedawno dwa tysiące zagniatanych złączy, które prz...
Otwierasz zestaw do montażu zlewu w kamperze i widzisz miskę ze stali nierdzewnej, kran, pompę...
